欢迎来到郑州科创电子有限公司官方网站!
详询电(dian)話 4001181633

 |
| | |
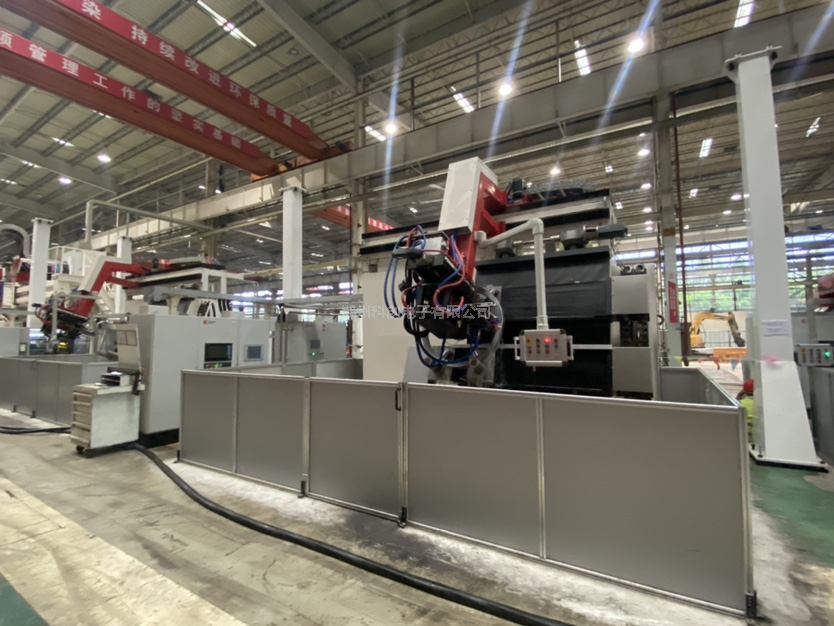
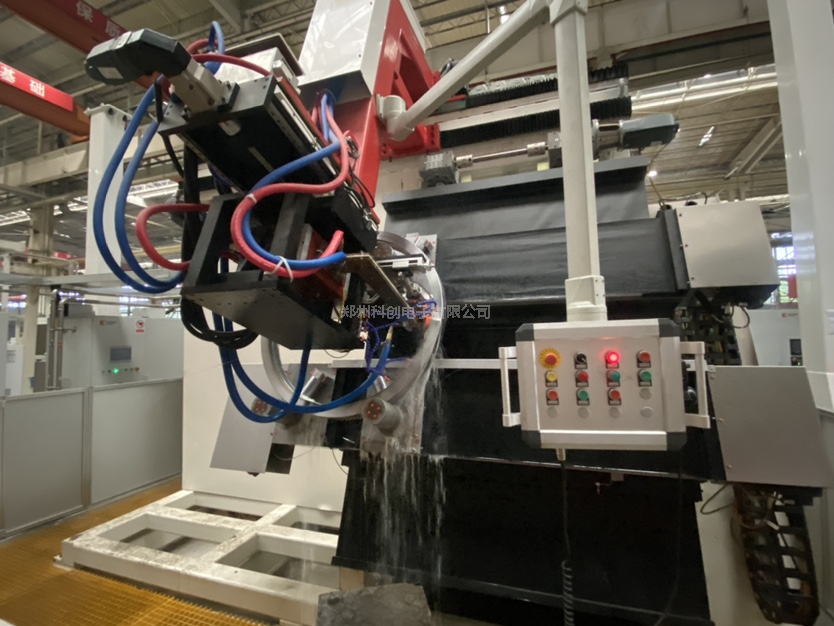
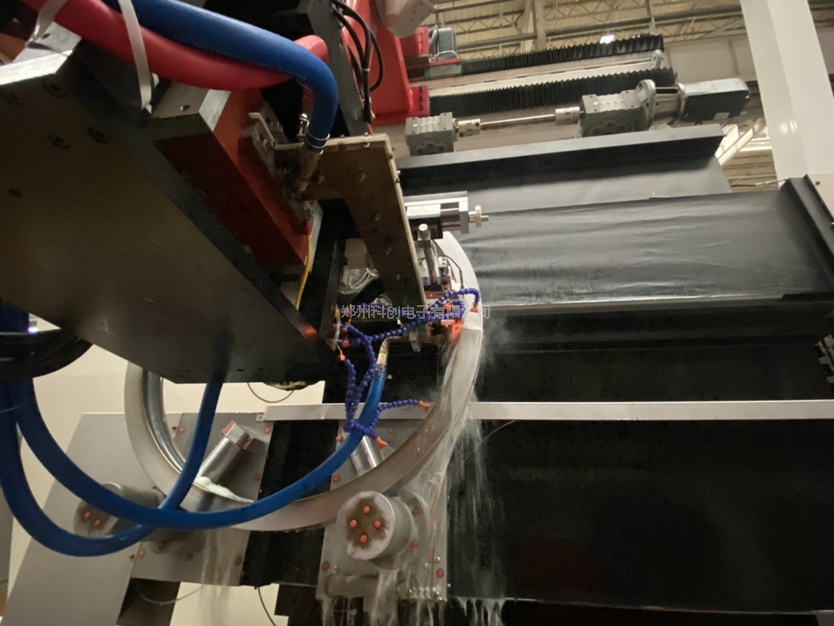
铣床机构优势特点:
1、斜开式数控磨床主轴构成方法需要:1.6米斜挂式数控磨床主轴构成传器高温高温用单头高温,阻抗公司为2维跟踪目标。
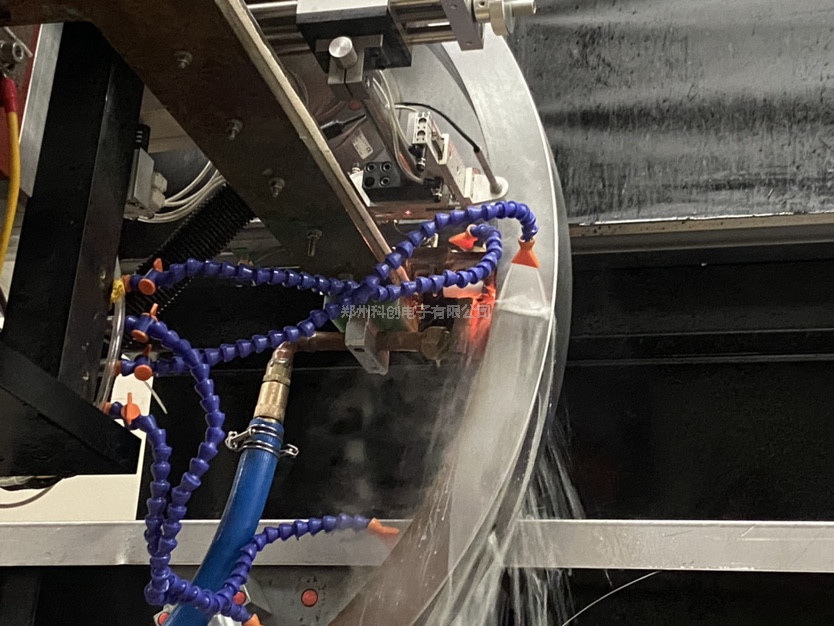
2、二米和4米斜挂式设备结构的感应灯高温高温运用单头高温十字滑台承受力多台高温电机环境下、套二维监测、调质喷液设备,以主高温电机环境下为基准值,提前预热电机环境下、监测设备在前后的、左古二维大方向都行完成清理挡细调;装个清理挡运作台,空距电机环境下 1 米左右,满足效率加、减,喷液割掉、联网,高温割掉、联网,位移手轮等运作,用于运作的人员进行调节物料型号规格。进行调节后,设备自动化登记,之后的烧录已不应该其他的进行调节。
3、退火数控加工中心享有二者任务方式方法:
挂式:上竖梁的滚轴做主動轮,由台达伺服调速电机直流无刷调速电机直流无刷调速电机管控器器滚轴360度电动机,由滚轴起到退回支承360度电动机,对产品燕尾导轨采取重复热处理,自光感应器经过变动组织 由 CNC 及台达伺服调速电机直流无刷调速电机直流无刷调速电机管控十字滑台径向和心轴电脑自动侦测。
托式:左压轮定位固定不变,顶梁上的压轮由交流台达伺服主轴电机主轴主轴电机主轴主轴电机驱程;作业时压轮促进铸件扭动,铸件间隔表面淬火,感应式器进行滑动部门由 CNC 及交流台达伺服主轴电机主轴主轴电机主轴主轴电机调整十字滑台径向和载荷一键监测。
4、热净化处理数控加工中心上、下两竖梁可使用电机的拉动丝杆增长急剧下降,以适合各个内直径约的工件产品表层热净化处理。导滚左右侧和竖梁上设置刻度,提升调节器热效率和合理度,五个滚轴区域遵照工件产品表层内直径约确实,滚轴表层做波浪纹并热净化处理。
机床及工件保护:
1、磨床养护:
把控操控体系中构思有2个数控磨床瑜伽動作的爱护装制(或方式)和其它的因素的爱护,确保运动的安全可靠性,以避免数控磨床瑜伽動作不灵或误操控所带来的失去。
2、退火操作过程中轴类零件不扭动守护:
在磨床上滑轮的拖板上装有有滑轮,铸件匀速晃动会提升滑轮旋转视频,滑轮提升编号规则器匀速晃动,输入输出输入脉冲到保持整体,在整体中能够修改保护英文速度快,降到修改值,整体警告并止住加熱,以防交流电源加熱流程中铸件无效止住匀速晃动,致使铸件烧断。
3、自光感应器碰轴类零件养护:
设备配备专业化用电线路板验测感應器与轴类零件的碰触瞬时电流,超修改值飞速断电电源适配器。在热处理定位时候中,如有异常情况感應器会碰着轴类零件,烧水不是飞速立即停止,会造出轴类零件丝杆螺母高斯模糊烧熔。
4、外接供电含有外接供电、功率监控摄像头体系,蘸火步骤中工作电压、功率无效,限制调节范围图一键关闭程序加温,连接数移动信号给蘸火数控加工中心调节体系,关闭程序蘸火。